

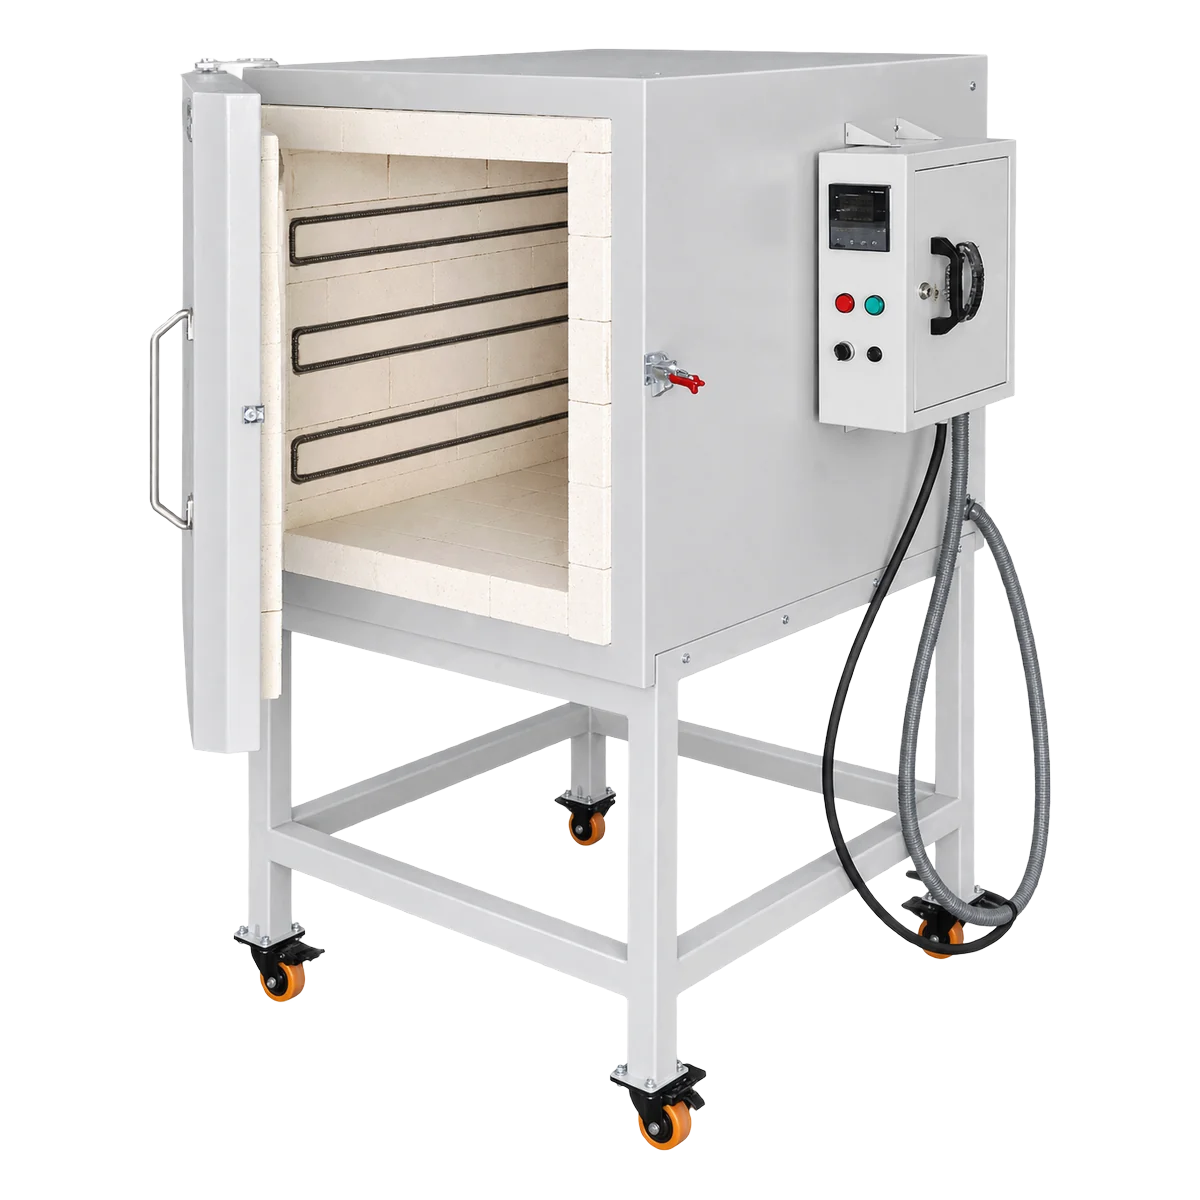
Soluciones ARDER · Metalmecánica, matricería y laboratorios de materiales
Dureza y resistencia a la medida
Hornos de cámara y muflas hasta 1200 °C para temple, revenido, recocido, normalizado, cementación y alivio de tensiones. Desde probetas y herramientas pequeñas hasta lotes de piezas pesadas, con temperatura uniforme y control PID.
1200 °CTemp. máx.
2–500 LCámaras
PIDControl
Eléctricoo a gas
TempleRevenidoRecocidoNormalizadoCementaciónAlivio de tensiones
¿Qué tratamientos puedes hacer?
Rangos de referencia para aceros y metales comunes. Para aceros de herramienta y aleaciones especiales sigue siempre la ficha del fabricante del material.
Temple de aceros al carbono
800–900 °CCalentamiento hasta austenizar y enfriamiento rápido en agua o aceite para endurecer el acero (1045, 1060, 4140).
Temple de aceros de herramienta
950–1050 °CAceros como D2, A2 y H13 para matrices, troqueles, cuchillas y moldes.
Revenido
150–650 °CDespués del temple reduce la fragilidad y ajusta la dureza final de la pieza.
Recocido total
750–900 °CAblanda el acero para mecanizarlo o deformarlo, con enfriamiento lento dentro del horno.
Recocido de globulización
680–720 °CMejora la maquinabilidad de aceros de alto carbono y de herramienta.
Normalizado
850–950 °CAfina el grano y homogeniza la estructura de piezas forjadas, laminadas o soldadas.
Alivio de tensiones
550–650 °CElimina tensiones de soldadura, mecanizado o deformación en frío sin cambiar la dureza.
Cementación en caja
900–950 °CEndurecimiento superficial: las piezas se cargan en caja sellada con compuesto cementante.
Solubilizado de inoxidables
1040–1100 °CRecupera la resistencia a la corrosión de aceros inoxidables austeníticos (304, 316).
Solubilizado y envejecido de aluminio
150–540 °CEndurecimiento por precipitación de aleaciones de aluminio tratables térmicamente.
Horno: Muflas LM · Estufas EL
Recocido de cobre y latón
400–700 °CAblanda cobre, latón y bronce endurecidos por trabajo en frío.
¿Mufla u horno de cámara?
Lo define el tamaño y el peso de tus piezas, y cuántas tratas en cada ciclo.
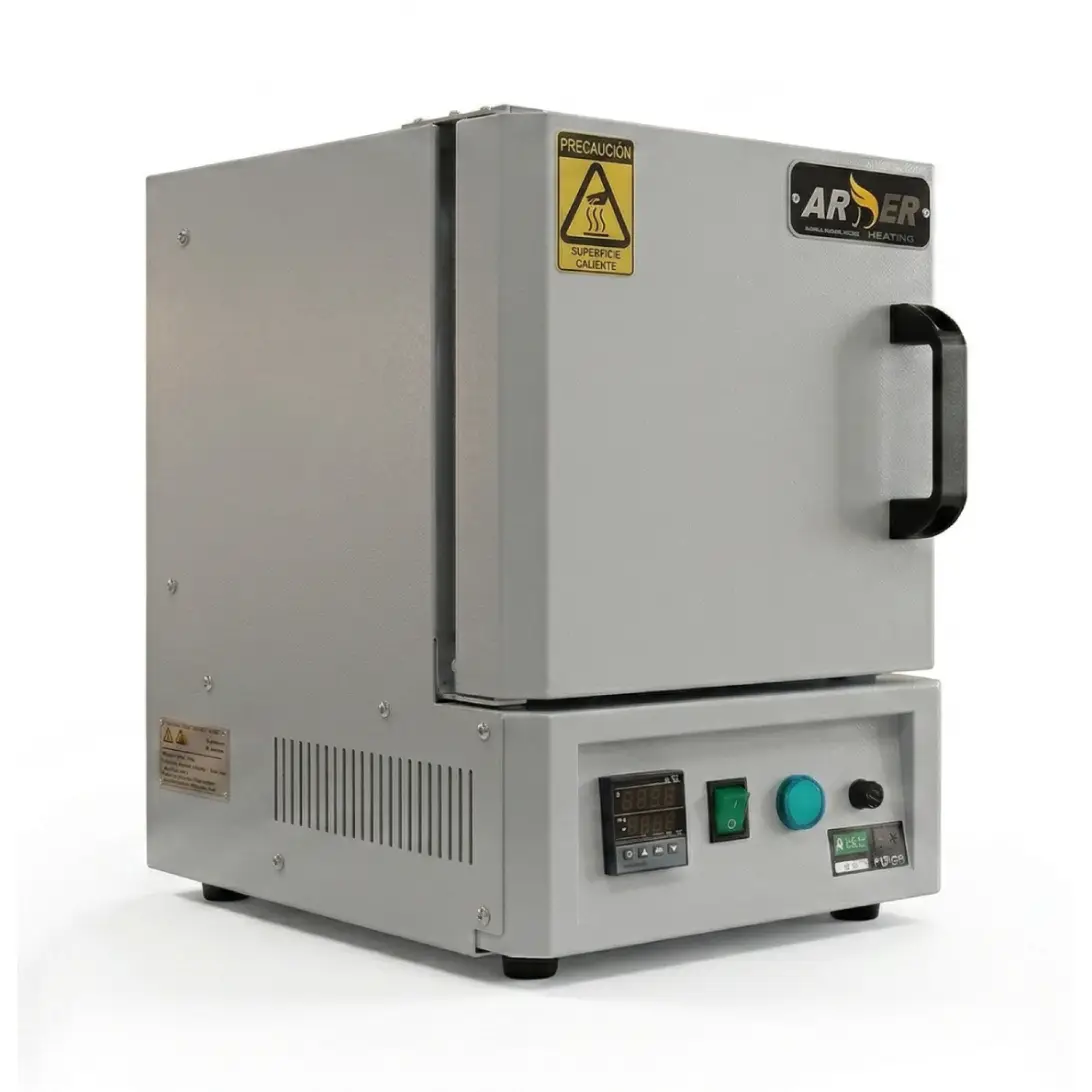
Mufla
SERIE LM · 2 a 60 L
Cámara compacta con puerta frontal que se instala sobre un mesón.
- Probetas, muestras y herramientas pequeñas
- Calienta rápido y consume poca energía
- Ocupa poco espacio
- 110 o 220 V en los tamaños pequeños
Elígelo si…Tratas piezas pequeñas, haces ensayos de laboratorio o tienes un taller de herramientas.
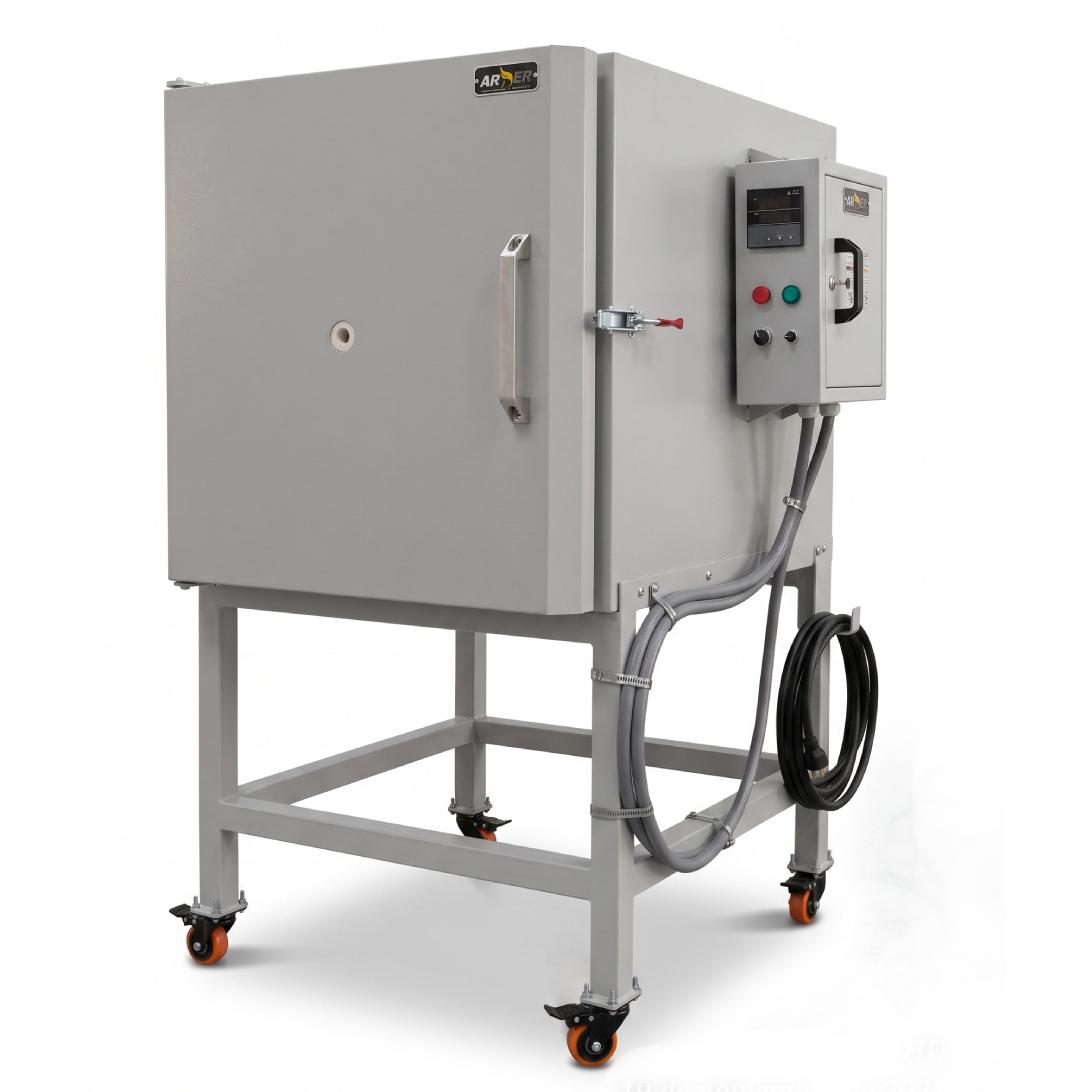
Horno de cámara
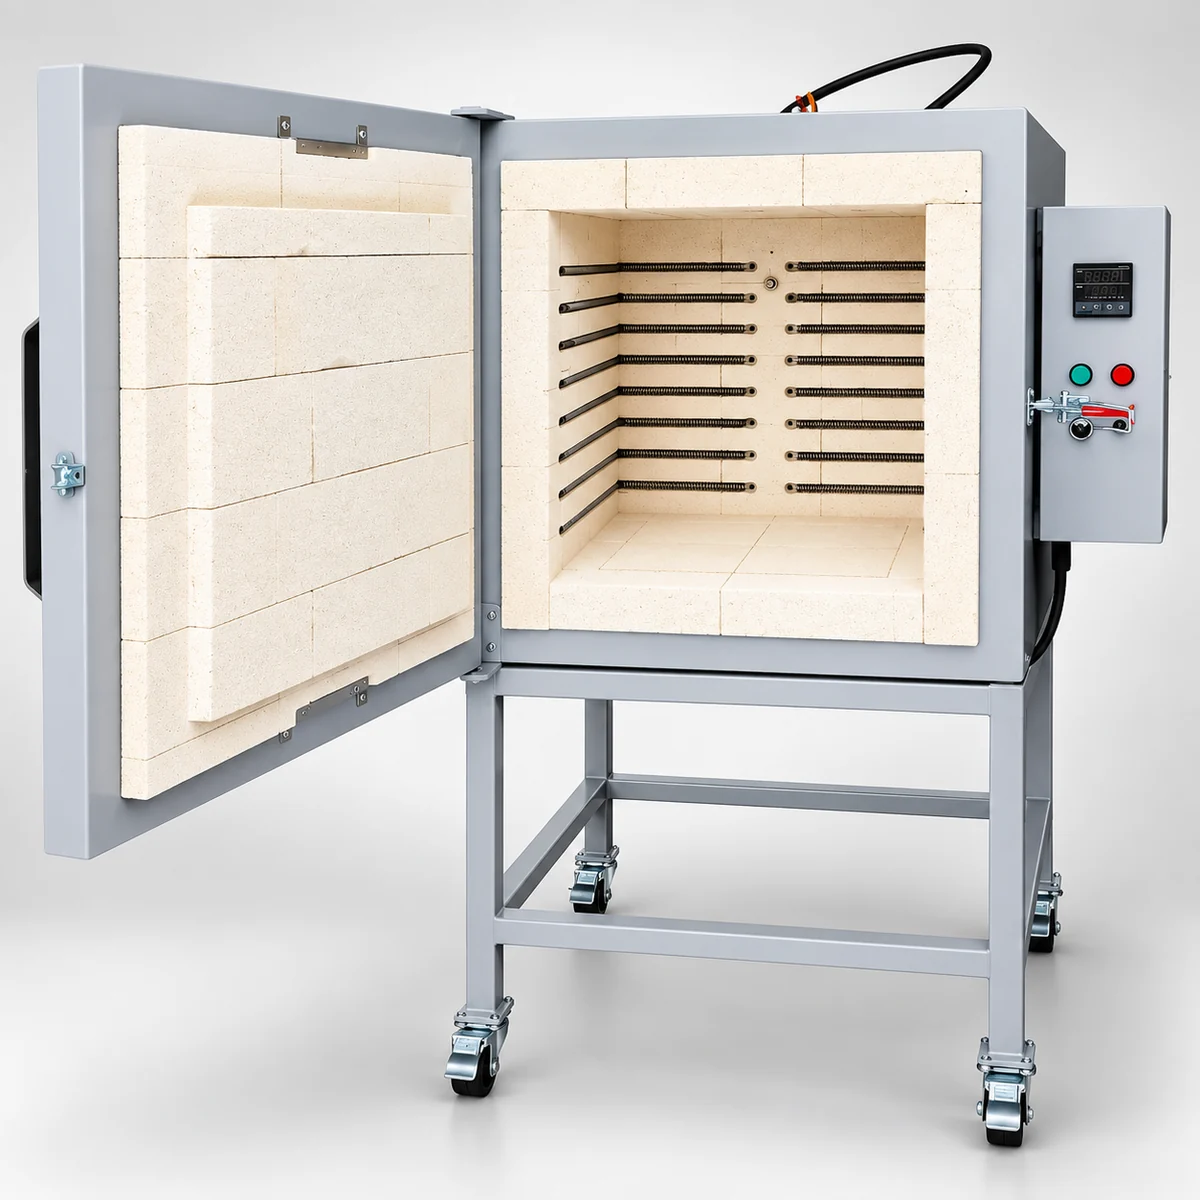
SERIE CC · 30 a 500 L
Horno industrial de piso con cámara amplia para cargas pesadas.
- Piezas grandes, pesadas o lotes completos
- Temperatura uniforme en toda la cámara
- Eléctrico o a gas
- Monofásico o trifásico según el tamaño
Elígelo si…Tratas lotes de producción, matrices, engranajes o piezas soldadas de gran tamaño.
Elige tu equipo
Para el taller de herramientas, la planta metalmecánica y el laboratorio de materiales.
Hornos especiales
A MEDIDA
Tipo pozo · Piezas largas
- Ejes, tubos y piezas largas
- Hasta 1200 °C
- Diseño según tu proceso
¿Qué horno necesito?
Guía rápida por tratamiento. Si tienes dudas, te asesoramos por WhatsApp.
| Tratamiento | Temperatura | Piezas pequeñas / probetas | Piezas grandes / lotes |
|---|---|---|---|
| Temple de aceros al carbono | 800–900 °C | Mufla LM-E8 a LM-E20 | Horno de cámara CC |
| Temple de aceros de herramienta | 950–1050 °C | Mufla LM-E12 / LM-E20 | Horno de cámara CC |
| Revenido | 150–650 °C | Mufla LM / Estufa EL | Horno de cámara CC |
| Recocido y normalizado | 680–950 °C | Mufla LM | Horno de cámara CC |
| Alivio de tensiones | 550–650 °C | Mufla LM-E20 a LM-E60 | Horno de cámara CC |
| Cementación en caja | 900–950 °C | Mufla LM-E12 a LM-E30 | Horno de cámara CC |
| Atmósfera inerte (probetas) | hasta 1200 °C | Tubular LHT-03-1 / LHT-05-1 | Tubular LHT-20 / LHT-30 |
¿Por qué ARDER?
Diseñamos y fabricamos en Colombia, con el respaldo de un equipo de ingeniería.
⚙
Fabricación nacionalDiseño y fabricación en Medellín.
🌡
Control PIDTemperatura estable en cada ciclo.
📐
Asesoría técnicaTe ayudamos a dimensionar tu equipo.
🔧
Soporte técnicoAcompañamiento después de la compra.
Preguntas frecuentes
Lo que más nos preguntan talleres y plantas metalmecánicas antes de comprar.
¿Qué horno necesito para templar acero?
Uno que llegue al menos a 1000 °C, con temperatura uniforme y control PID. Para herramientas y probetas basta una mufla Serie LM; para lotes o piezas grandes, un horno de cámara Serie CC. Ambos llegan a 1200 °C.
¿La pieza se oxida o se descarbura en el horno?
En un horno con atmósfera de aire se forma algo de cascarilla en la superficie. Para aceros de herramienta se suele envolver la pieza en lámina de acero inoxidable o usar compuestos anti-descarburantes. Si necesitas atmósfera inerte en probetas pequeñas, usa un horno tubular Serie LHT.
¿Puedo hacer temple y revenido en el mismo horno?
Sí. Después del temple bajas la temperatura del horno y haces el revenido. En producción conviene tener un segundo horno o una estufa para el revenido y no frenar el siguiente temple.
¿Horno eléctrico o a gas?
El eléctrico da un control de temperatura más preciso y no genera gases de combustión. El de gas reduce el consumo eléctrico en hornos grandes o donde la red es limitada. Los hornos de cámara CC se fabrican en ambas versiones.
¿Fabrican hornos a la medida de mis piezas?
Sí. Diseñamos hornos tipo pozo, de carga superior y cámaras especiales hasta 1200 °C según el tamaño de tus piezas y tu proceso. Escríbenos con las medidas y el peso de la carga.
¿Llevas el tratamiento térmico a tu planta?
Cuéntanos el tratamiento, el material y el tamaño y peso de las piezas. Te recomendamos el horno exacto y te enviamos la cotización.