


TRATAMIENTO TÉRMICO
| BLOG
Temple y revenido del acero: guía práctica para talleres metalmecánicos y matriceros
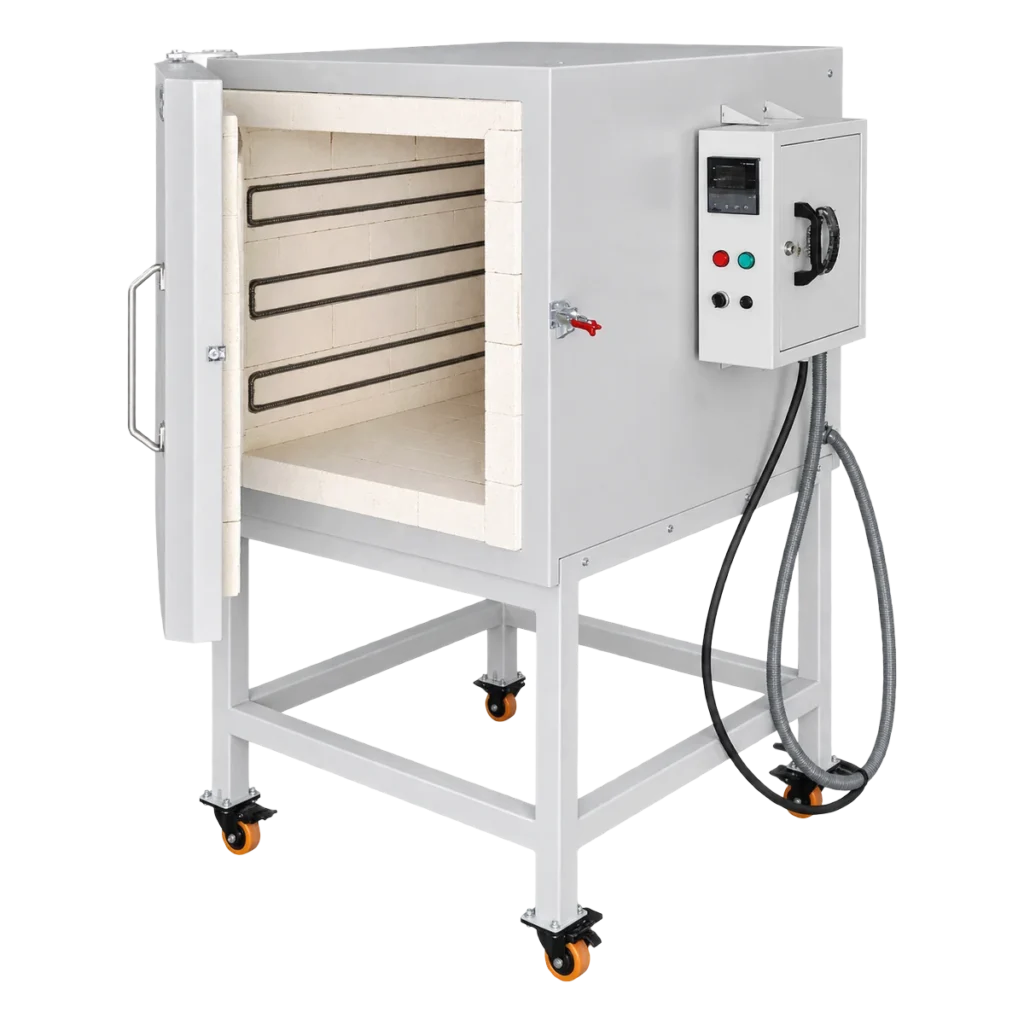
El temple y revenido del acero es el tratamiento térmico que convierte un eje, un punzón o una matriz recién mecanizada en una pieza dura, resistente al desgaste y, al mismo tiempo, capaz de soportar golpes sin partirse. Si tienes un taller metalmecánico o de matricería, dominar el temple y revenido del acero te ahorra reprocesos, piezas rotas y dependencia de terceros.
En esta guía te explicamos qué pasa dentro del acero, qué temperaturas usar para los grados más comunes en Colombia (1045, 4140, O1 y D2), qué medio de temple elegir, cómo ajustar la dureza con el revenido, cuáles son los errores que más vemos y qué horno necesitas para hacerlo con repetibilidad.
¿Qué es el temple y revenido del acero?
El temple y revenido del acero son dos operaciones que van siempre juntas. Primero se templa: se calienta la pieza hasta la temperatura de austenización, se mantiene el tiempo necesario para que toda la sección se transforme y luego se enfría rápido en agua, aceite, polímero o aire, según el grado. Ese enfriamiento brusco forma martensita, una estructura muy dura pero frágil y llena de tensiones internas.
Después se reviene: se vuelve a calentar la pieza a una temperatura mucho más baja que la de temple, se sostiene y se deja enfriar. El revenido sacrifica un poco de dureza a cambio de tenacidad y estabilidad dimensional. Una pieza templada que no se reviene es casi como un vidrio: dura, pero peligrosa.
Por eso hablamos de temple y revenido del acero como un solo proceso. La combinación correcta de temperatura de austenización, velocidad de enfriamiento y temperatura de revenido es lo que define la dureza final y el comportamiento en servicio. Si quieres profundizar en la teoría, el artículo de Wikipedia sobre el revenido es un buen punto de partida.
¿Para qué sirve en un taller?
- Ejes, pasadores y piñones en 1045 o 4140 que necesitan resistencia mecánica y a la fatiga.
- Punzones, matrices y cuchillas en O1 o D2 que deben mantener el filo y resistir el desgaste.
- Herramental de reposición que hoy mandas a tratar afuera y que podrías controlar en casa.
Temperaturas de austenización para temple y revenido del acero por grado
La temperatura de austenización depende de la composición del acero. Calentar por debajo deja zonas blandas; calentar por encima hace crecer el grano, aumenta la distorsión y el riesgo de grietas. Estos son rangos de referencia tomados de hojas técnicas de fabricantes y distribuidores:
| Acero | Precalentamiento | Austenización | Medio de temple |
|---|---|---|---|
| AISI 1045 | No suele requerirse | 820–850 °C (agua) / 830–860 °C (aceite) | Agua, salmuera o aceite |
| AISI 4140 | Opcional en piezas grandes | 830–860 °C | Aceite o polímero |
| O1 (temple en aceite) | 650–675 °C | 790–815 °C | Aceite tibio (unos 50 °C) |
| D2 (temple al aire) | 760–790 °C (y 620–675 °C antes, en piezas grandes) | 1.010–1.025 °C | Aire quieto o gas a presión |
Los rangos para D2 y O1 coinciden con fichas como la de Hudson Tool Steel para el D2. Aun así, la regla de oro es siempre consultar la hoja técnica de tu proveedor: dos aceros con el mismo nombre comercial pueden tener diferencias de composición.
Tiempo de sostenimiento
Una vez la pieza llega a temperatura en toda su sección, se mantiene el tiempo que indique el fabricante. Para aceros al carbono como el 1045, una referencia común es de 10 a 15 minutos por cada 25 mm de espesor. En aceros de herramienta, el tiempo de sostenimiento es crítico y no conviene alargarlo «por si acaso»: más tiempo a alta temperatura significa más descarburación y más crecimiento de grano.
Medios de temple: agua, aceite, polímero y aire
El medio de temple define qué tan rápido se enfría la pieza. Un enfriamiento demasiado lento no forma martensita; uno demasiado rápido para el grado genera tensiones que terminan en grietas o distorsión. Cada acero tiene un medio «natural»:
- Agua o salmuera: el más severo. Se usa en aceros al carbono como el 1045, que necesitan enfriamiento rápido para endurecer. Ojo con esquinas vivas y cambios bruscos de sección.
- Aceite de temple: más suave. Es el medio del 4140 y del O1. Usa aceite formulado para temple, no aceite quemado de motor, y mantenlo tibio y agitado.
- Polímero: soluciones acuosas cuya severidad se ajusta con la concentración. Son una alternativa intermedia entre agua y aceite para aceros de baja aleación.
- Aire: el más suave. Aceros muy aleados como el D2 endurecen al aire quieto, con mínima distorsión. Esa es una de sus grandes ventajas para matrices de precisión.
Elegir mal el medio es una de las causas más frecuentes de fallas en el temple y revenido del acero. Un detalle que muchos pasan por alto: la pieza debe salir del horno y entrar al medio de temple en segundos. Si se demora en el aire, la superficie empieza a transformarse antes de tiempo y la dureza queda irregular. Prepara el baño, las pinzas y el espacio antes de abrir la puerta del horno.
También importa cómo sumerges la pieza. Las piezas largas, como ejes o punzones, se introducen verticalmente y se mueven de arriba abajo; si las acuestas en el baño, se enfrían más por un lado y se tuercen. Las matrices con cavidades se orientan de forma que el vapor no quede atrapado. Para el temple y revenido del acero en serie, conviene estandarizar estos movimientos y escribirlos en la hoja de proceso.
Revenido: cómo controlar la dureza final en el temple y revenido del acero
El revenido se hace inmediatamente después del temple, cuando la pieza llega a temperatura de manos (aproximadamente 50–65 °C). Dejar una pieza templada sin revenir durante horas, sobre todo en aceros de herramienta, es una invitación a que aparezcan grietas espontáneas.
En el temple y revenido del acero, la temperatura de revenido es la perilla con la que ajustas la dureza: a más temperatura, menos dureza y más tenacidad. Como guía, estos son valores de referencia publicados por proveedores de acero:
| Acero | Revenido | Dureza aproximada | Uso típico |
|---|---|---|---|
| O1 | Sin revenir | 63–65 HRC | No se usa así |
| O1 | ~205 °C | 61–62 HRC | Punzones, cuchillas, galgas |
| O1 | ~260 °C | 58–60 HRC | Herramientas con más impacto |
| D2 | 150–175 °C | 62–64 HRC | Máxima resistencia al desgaste |
| D2 | 260–290 °C | 58–60 HRC | Equilibrio desgaste y tenacidad |
| D2 | Doble revenido sobre 510 °C | Menos de 58 HRC | Máxima tenacidad y estabilidad |
| 4140 | 540–680 °C | Aprox. 269–331 HB | Ejes, bridas, portamatrices |
| 1045 | 400–650 °C | Según sección | Ejes y piezas de máquina |
Recomendaciones de revenido
- Sostén como mínimo 1 hora por cada 25 mm de espesor; en aceros de herramienta, nunca menos de 2 horas.
- En D2 y en piezas críticas haz doble revenido, dejando enfriar a temperatura ambiente entre ciclos.
- En el 4140, algunas hojas técnicas recomiendan evitar revenir aproximadamente entre 200 y 420 °C por riesgo de fragilidad.
- Si vas a electroerosionar una matriz de D2 después del tratamiento, revisa con tu proveedor un revenido más alto para mejorar la estabilidad.
Temple y revenido del acero paso a paso en el taller
Este es el flujo que recomendamos para que el temple y revenido del acero sea repetible, pieza tras pieza:
- Identifica el acero. Sin certificado de colada o ficha técnica, estás adivinando. Marca cada barra al recibirla.
- Mecaniza con sobremedida. Deja material para rectificar después del tratamiento y elimina esquinas vivas con radios.
- Protege la superficie. Envuelve la pieza en lámina de acero inoxidable para tratamiento térmico o usa recubrimientos antidescarburantes.
- Precalienta. En O1 y D2, programa una rampa con sostenimiento intermedio para igualar temperatura entre núcleo y superficie.
- Austeniza y sostén. Sube a la temperatura de la tabla y respeta el tiempo de sostenimiento según espesor.
- Templa sin demora. Saca la pieza y llévala al medio correcto en segundos, con agitación.
- Reviene de inmediato y mide. Programa el revenido, deja enfriar y verifica la dureza con un durómetro Rockwell en una zona que luego se rectifique.
Documenta cada ciclo: acero, espesor, programa usado, medio de temple y dureza obtenida. Ese registro es lo que convierte un buen resultado ocasional en un proceso confiable.
Errores comunes en el temple y revenido del acero
La mayoría de problemas que nos consultan los talleres se repiten. Estos son los más frecuentes en el temple y revenido del acero:
Descarburación
A alta temperatura y en presencia de aire, el acero pierde carbono en la superficie. El resultado es una capa blanda de décimas de milímetro: la lima «muerde» aunque el núcleo esté duro. Se combate con lámina inoxidable, recubrimientos protectores, tiempos de sostenimiento ajustados y dejando sobremedida para rectificar.
Grietas de temple
Aparecen por enfriar demasiado rápido para el grado (por ejemplo, templar O1 en agua), por esquinas vivas, agujeros cerca del borde, cambios bruscos de sección o por demorar el revenido. Un precalentamiento correcto y el medio adecuado reducen mucho el riesgo.
Dureza baja o irregular
Casi siempre es temperatura real inferior a la que marca el controlador, sostenimiento corto, demora entre horno y baño o un aceite de temple frío y sin agitación. Aquí la calibración del sistema de medición es clave.
Distorsión
Calentamiento disparejo, piezas apoyadas en un solo punto o inmersión inclinada. Usa rampas suaves, soportes adecuados e introduce las piezas largas verticalmente.
Sobrecalentamiento
Pasarse de la temperatura de austenización engrosa el grano y deja una pieza frágil, aunque mida dura. Ocurre mucho con hornos sin control preciso o con termocuplas desgastadas.
¿Tercerizar o hacer el temple y revenido del acero en tu taller?
Muchos talleres metalmecánicos y matriceros envían sus piezas a un tercero. Funciona, pero tiene costos ocultos: transporte, tiempos de espera, lotes mínimos y poca visibilidad sobre qué ciclo se aplicó. Cuando una matriz falla, es difícil saber si el problema fue el acero, el diseño o el tratamiento.
Hacer el temple y revenido del acero en casa tiene sentido cuando:
- Fabricas herramental, punzones o repuestos con frecuencia y necesitas tiempos de entrega cortos.
- Trabajas con pocos grados de acero y puedes estandarizar programas para cada uno.
- Quieres trazabilidad: saber exactamente qué rampa, temperatura y tiempo recibió cada pieza.
- Tienes personal capacitado para manipular piezas calientes y medir dureza.
En cambio, procesos como cementación, nitruración o temple al vacío requieren equipos y atmósferas especiales que van más allá de un horno de cámara. Para esos casos, lo sensato es seguir tercerizando y reservar el temple y revenido del acero convencional para tu propio taller.
Seguridad básica
Usa guantes y careta para alta temperatura, pinzas largas, delantal de cuero y un recipiente de temple con tapa metálica a mano por si el aceite se inflama. Mantén el área libre de agua cerca del baño de aceite y ventila bien el espacio.
Qué horno necesitas para temple y revenido del acero
Para hacer temple y revenido del acero de forma profesional no basta con «llegar a la temperatura». Necesitas llegar a la temperatura correcta, de manera uniforme y con la misma rampa cada vez. Esto es lo que debe tener tu equipo:
- Temperatura máxima suficiente. El D2 austeniza por encima de 1.000 °C, así que conviene un horno que trabaje con holgura hasta 1.200 °C.
- Controlador PID digital programable. Con rampas y sostenimientos puedes programar precalentamiento, austenización y revenido sin estar pendiente del reloj.
- Buena uniformidad. Una cámara bien diseñada, con resistencias distribuidas y aislamiento de calidad, evita zonas frías que dejan piezas blandas.
- Termocupla confiable. Una termocupla tipo K en buen estado, bien ubicada y revisada periódicamente.
- Puerta de apertura rápida y segura para sacar la pieza y templarla en segundos.
En ARDER fabricamos hornos de cámara Serie CC pensados para este trabajo: resistencias Kanthal A1, aislamiento con ladrillo aislante refractario IFB y fibra cerámica, controladores PID programables con rampas y sostenimientos, y fabricación a medida según el tamaño de tus piezas. Para punzones, probetas y piezas pequeñas, una mufla de laboratorio Serie LM también puede cumplir. Conoce más sobre nuestras soluciones en hornos para tratamiento térmico.
El precio de un horno para temple depende del volumen útil de la cámara, la temperatura máxima, la potencia instalada, el tipo de controlador y los accesorios (soportes, carros, puerta especial). Por eso cotizamos cada equipo según tu aplicación.
Si ya tienes un horno
Muchos talleres tienen hornos viejos que funcionan, pero sin control preciso. Una conversión a control digital, el cambio de termocupla o de resistencias puede devolverles la precisión que exige el temple y revenido del acero. Revisa nuestros servicios de reparación y repotenciación en el taller de Medellín, donde recibimos equipos de otras ciudades y de otras marcas, y estas claves para alargar la vida útil de las resistencias.
Preguntas frecuentes sobre temple y revenido del acero
¿Cuál es la diferencia entre temple y revenido del acero?
El temple endurece el acero al calentarlo a temperatura de austenización y enfriarlo rápido. El revenido es un recalentamiento posterior, a menor temperatura, que reduce la fragilidad y las tensiones. En el temple y revenido del acero siempre se hacen ambos, en ese orden.
¿Puedo hacer temple y revenido del acero D2 en cualquier horno?
No. El D2 austeniza alrededor de 1.010–1.025 °C y necesita precalentamiento, por lo que requiere un horno que alcance y sostenga esa temperatura con buena uniformidad y un controlador programable con rampas.
¿Por qué mi pieza quedó blanda en la superficie después del temple?
Lo más probable es descarburación: el acero perdió carbono superficial por estar expuesto al aire a alta temperatura. Protege la pieza con lámina inoxidable o recubrimientos, ajusta los tiempos y deja sobremedida para rectificar.
¿Cuántas veces se reviene un acero de herramienta?
En aceros como el D2 se recomienda doble revenido, dejando enfriar a temperatura ambiente entre ciclos. En O1 un revenido bien sostenido suele bastar, aunque el doble revenido mejora la estabilidad.
¿Qué dureza logra el temple y revenido del acero 4140?
Depende del revenido y de la sección. Con revenidos entre 540 y 680 °C, hojas técnicas de proveedores reportan durezas aproximadas de 269 a 331 HB en barras de 10 a 100 mm, un rango típico para ejes y piezas de máquina.
Hablemos de tu horno para temple
Si quieres traer a tu taller el temple y revenido del acero con control total del proceso, te ayudamos a definir el horno adecuado según tus piezas, aceros y volumen de producción. Escríbenos por WhatsApp +57 313 471 8491 o al correo info@arder.com.co.
Fabricamos en Colombia y despachamos a todo el país.